18 Kutup Aksiyel Marin
Gövde · Mil · Volan Grubu
| # | Doküman | Tip | Tarih / Rev. | Kullanım |
|---|---|---|---|---|
| 1 | 18 kutup axiel marin GÖVDE | Resim A3, 1:5 | 26.03.2026 / Rev.00 | B-04, C-01, C-02 |
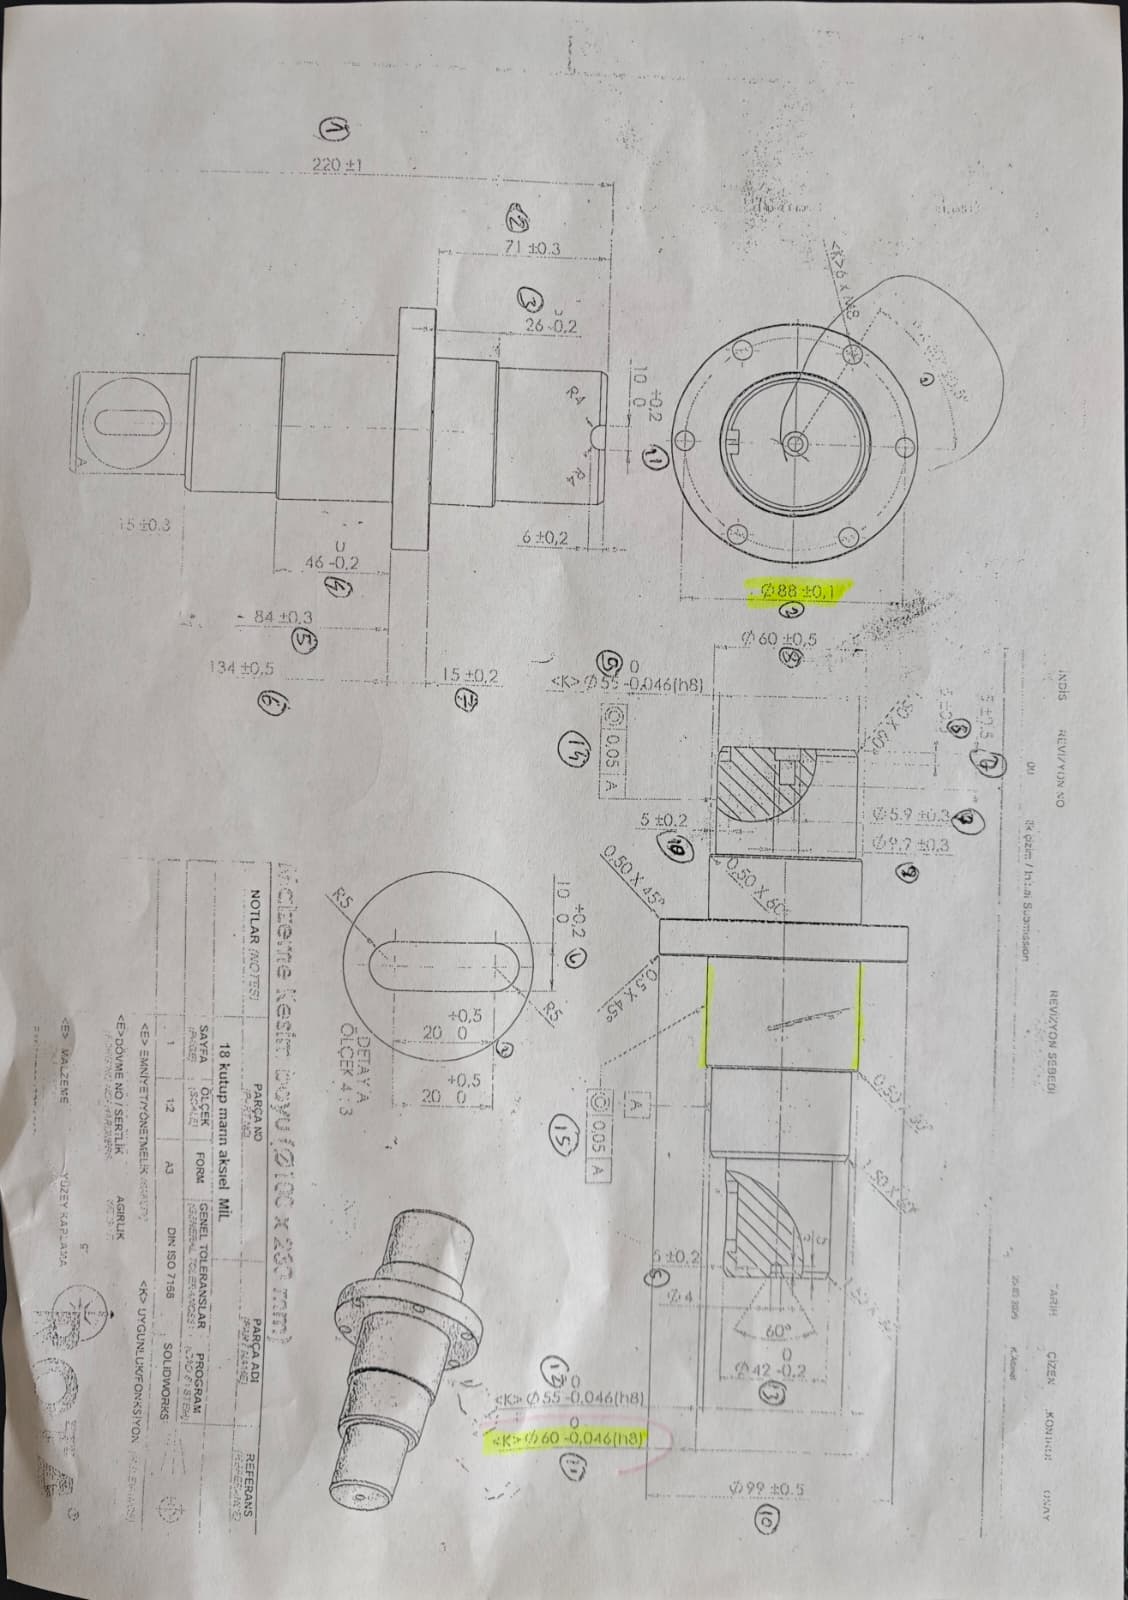
| 2 | 18 kutup marın aksıel MİL | Resim A3, 1:2 | 25.03.2026 / Rev.00 | B-02, B-03, C-03, C-04 |
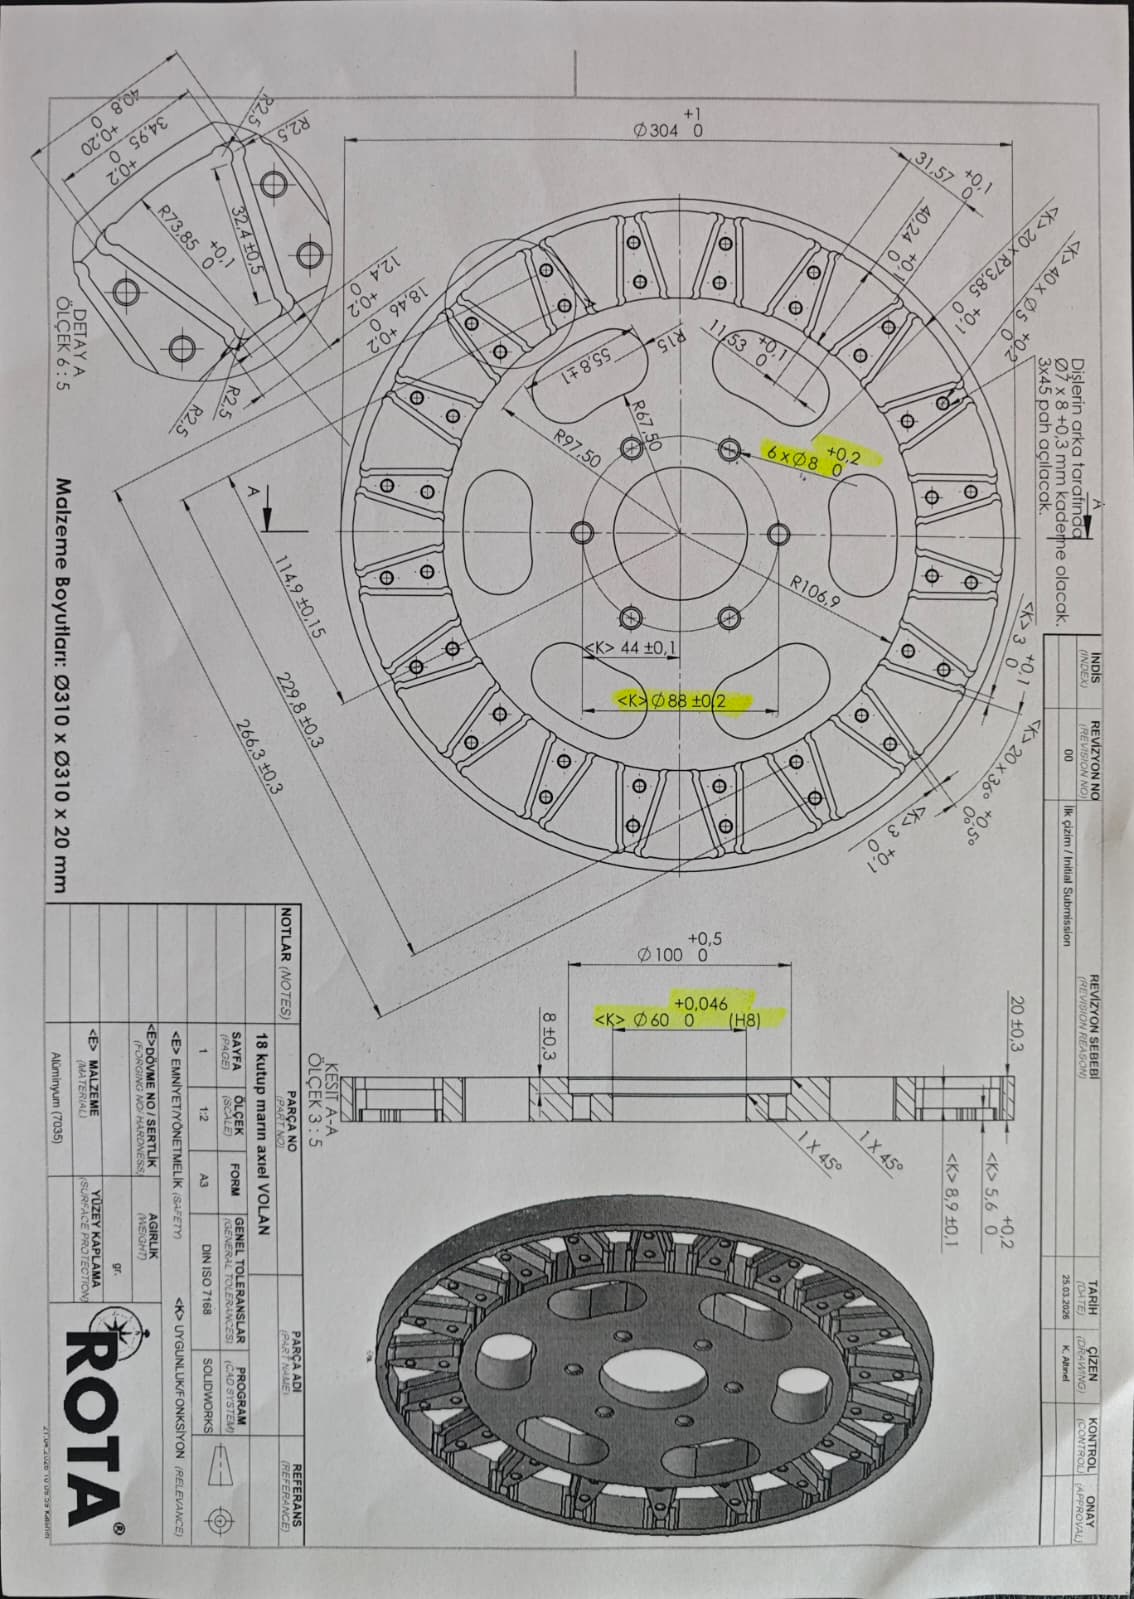
| 3 | 18 kutup marın axıel VOLAN | Resim A3, 1:2 | 25.03.2026 / Rev.00 | B-01, B-02, B-03 |
| 4 | Mil-Volan Montajı | Montaj A3, 1:5 | 30.03.2026 / Rev.00 | B-05, C-06 |
| 5 | Gövde boyut kontrol — 7 adet | 3D ölçüm (NSK) | 31.07.2026 | B-04, C-01, C-02 |
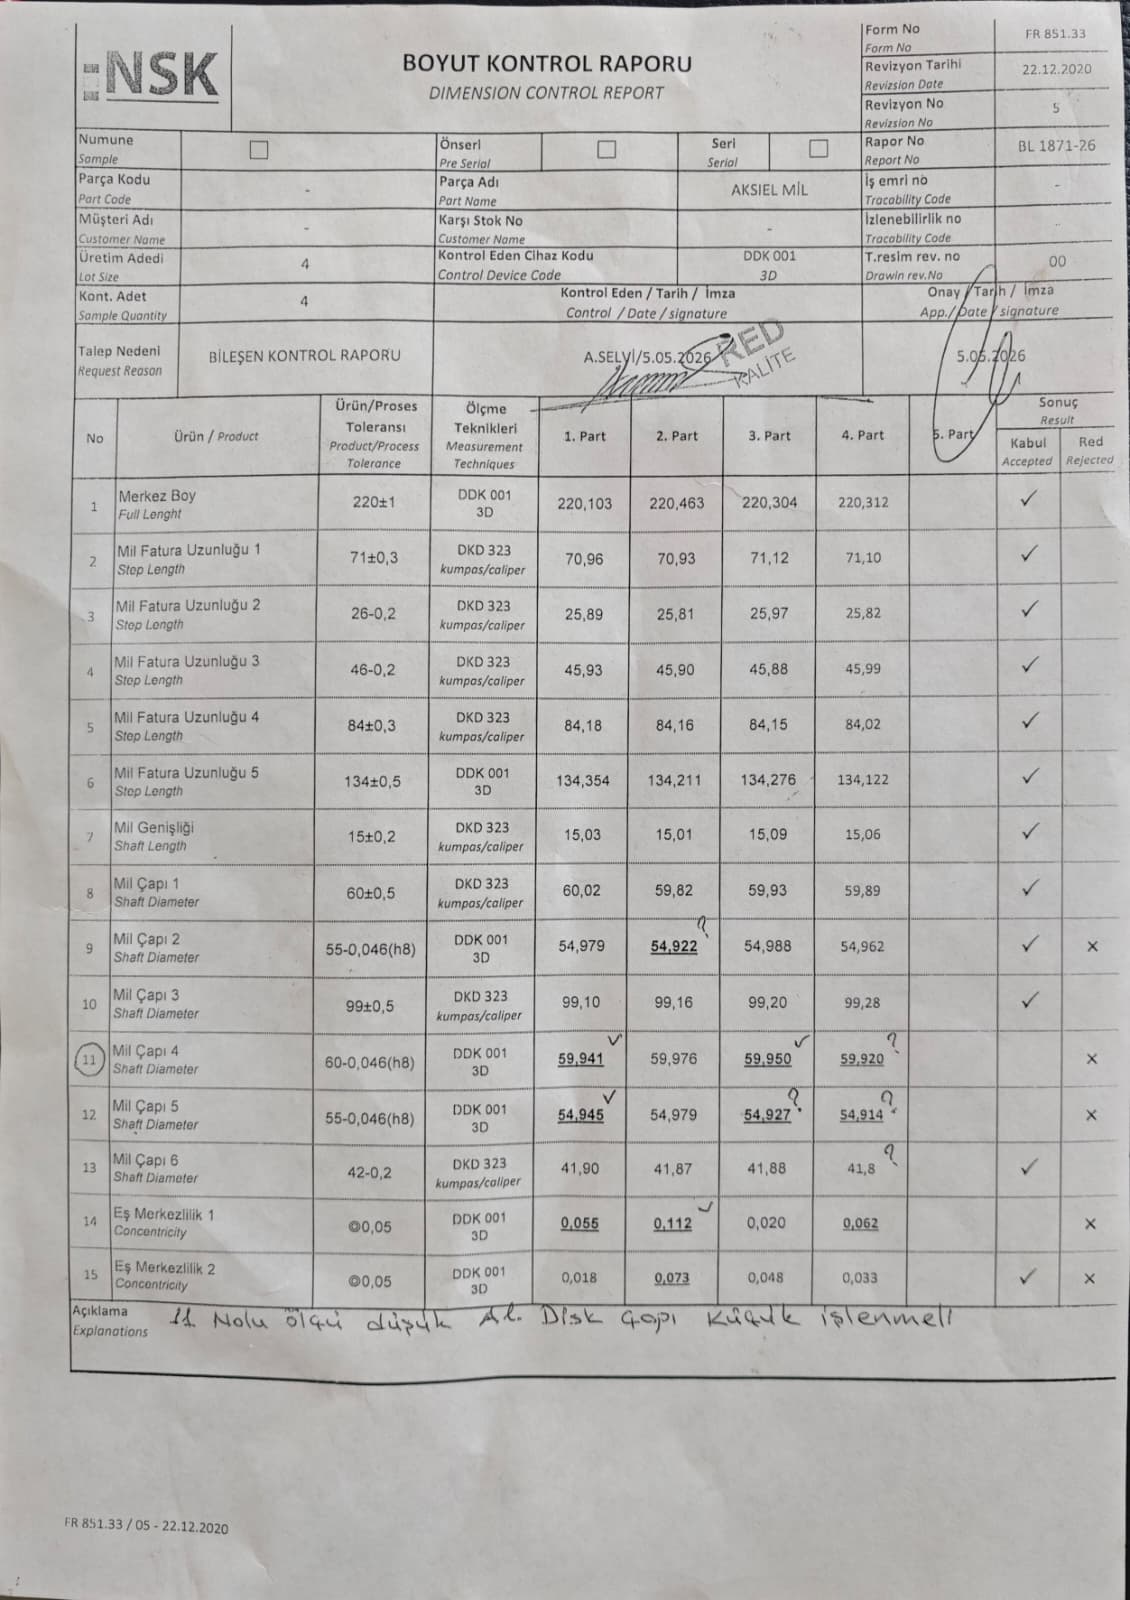
| 6 | Mil kontrol BL 1871-26 | FR 851.33 · 4 parça | 05.05.2026 | B-02, C-03 |
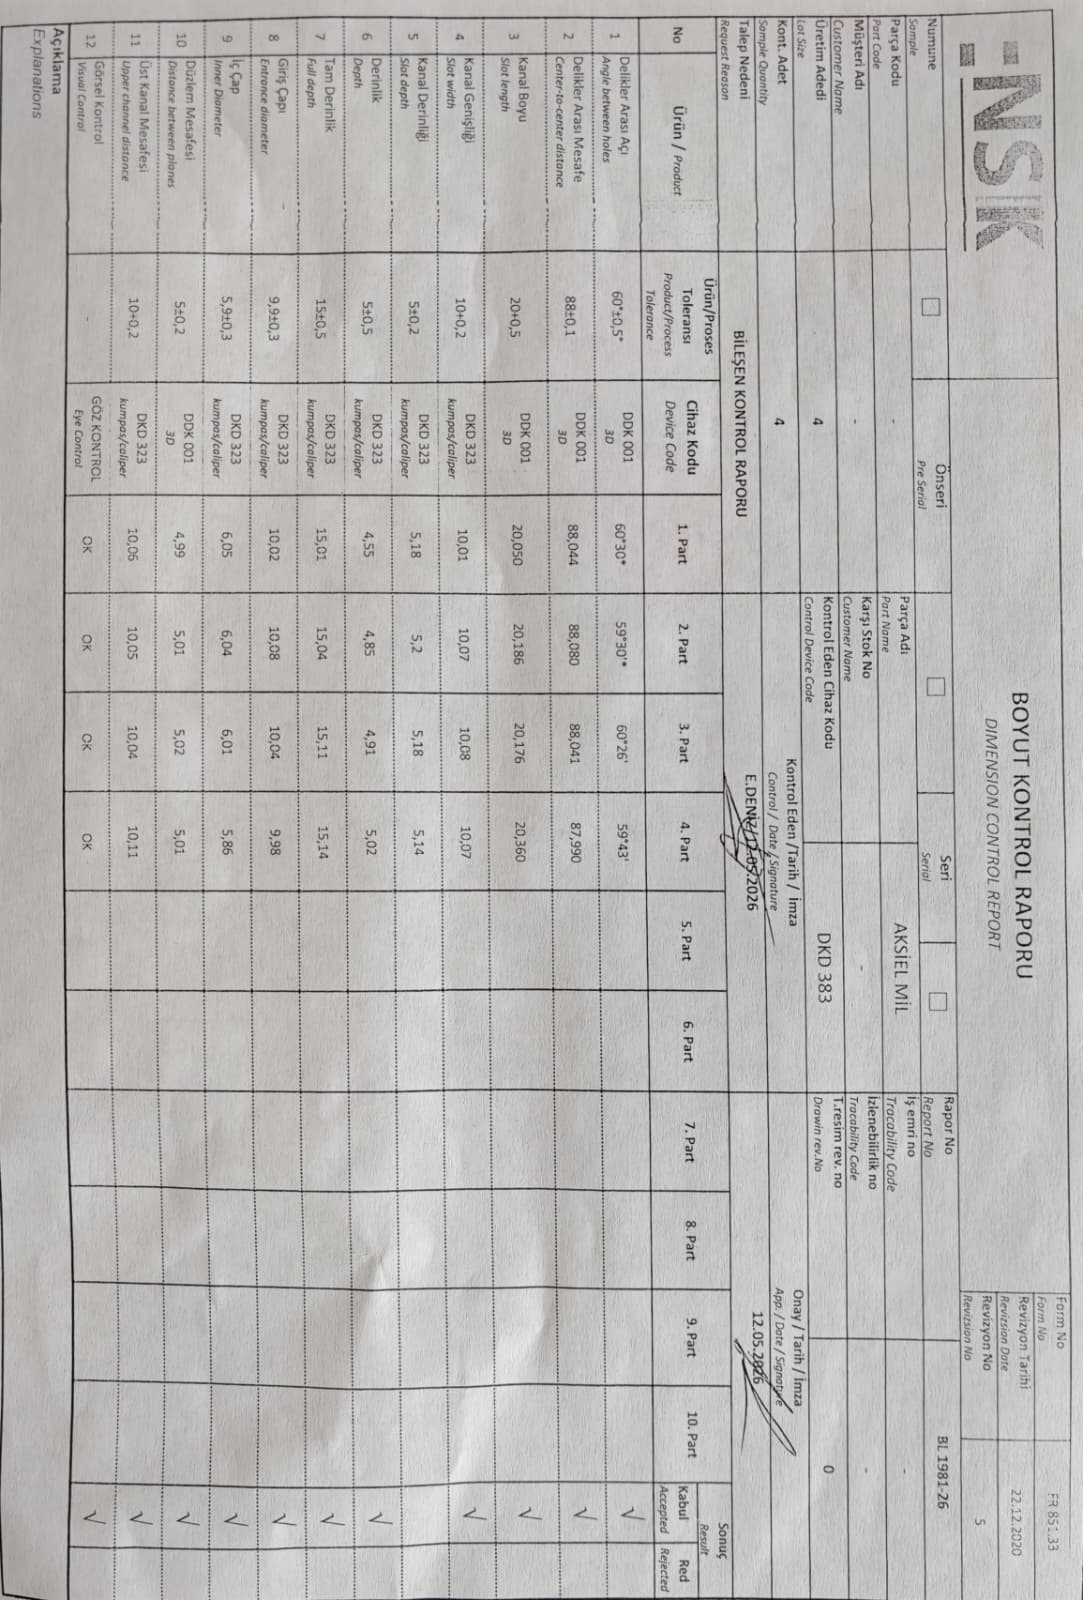
| 7 | Mil bileşen BL 1981-26 | FR 851.33 · 4 parça | 12.05.2026 | B-03 |
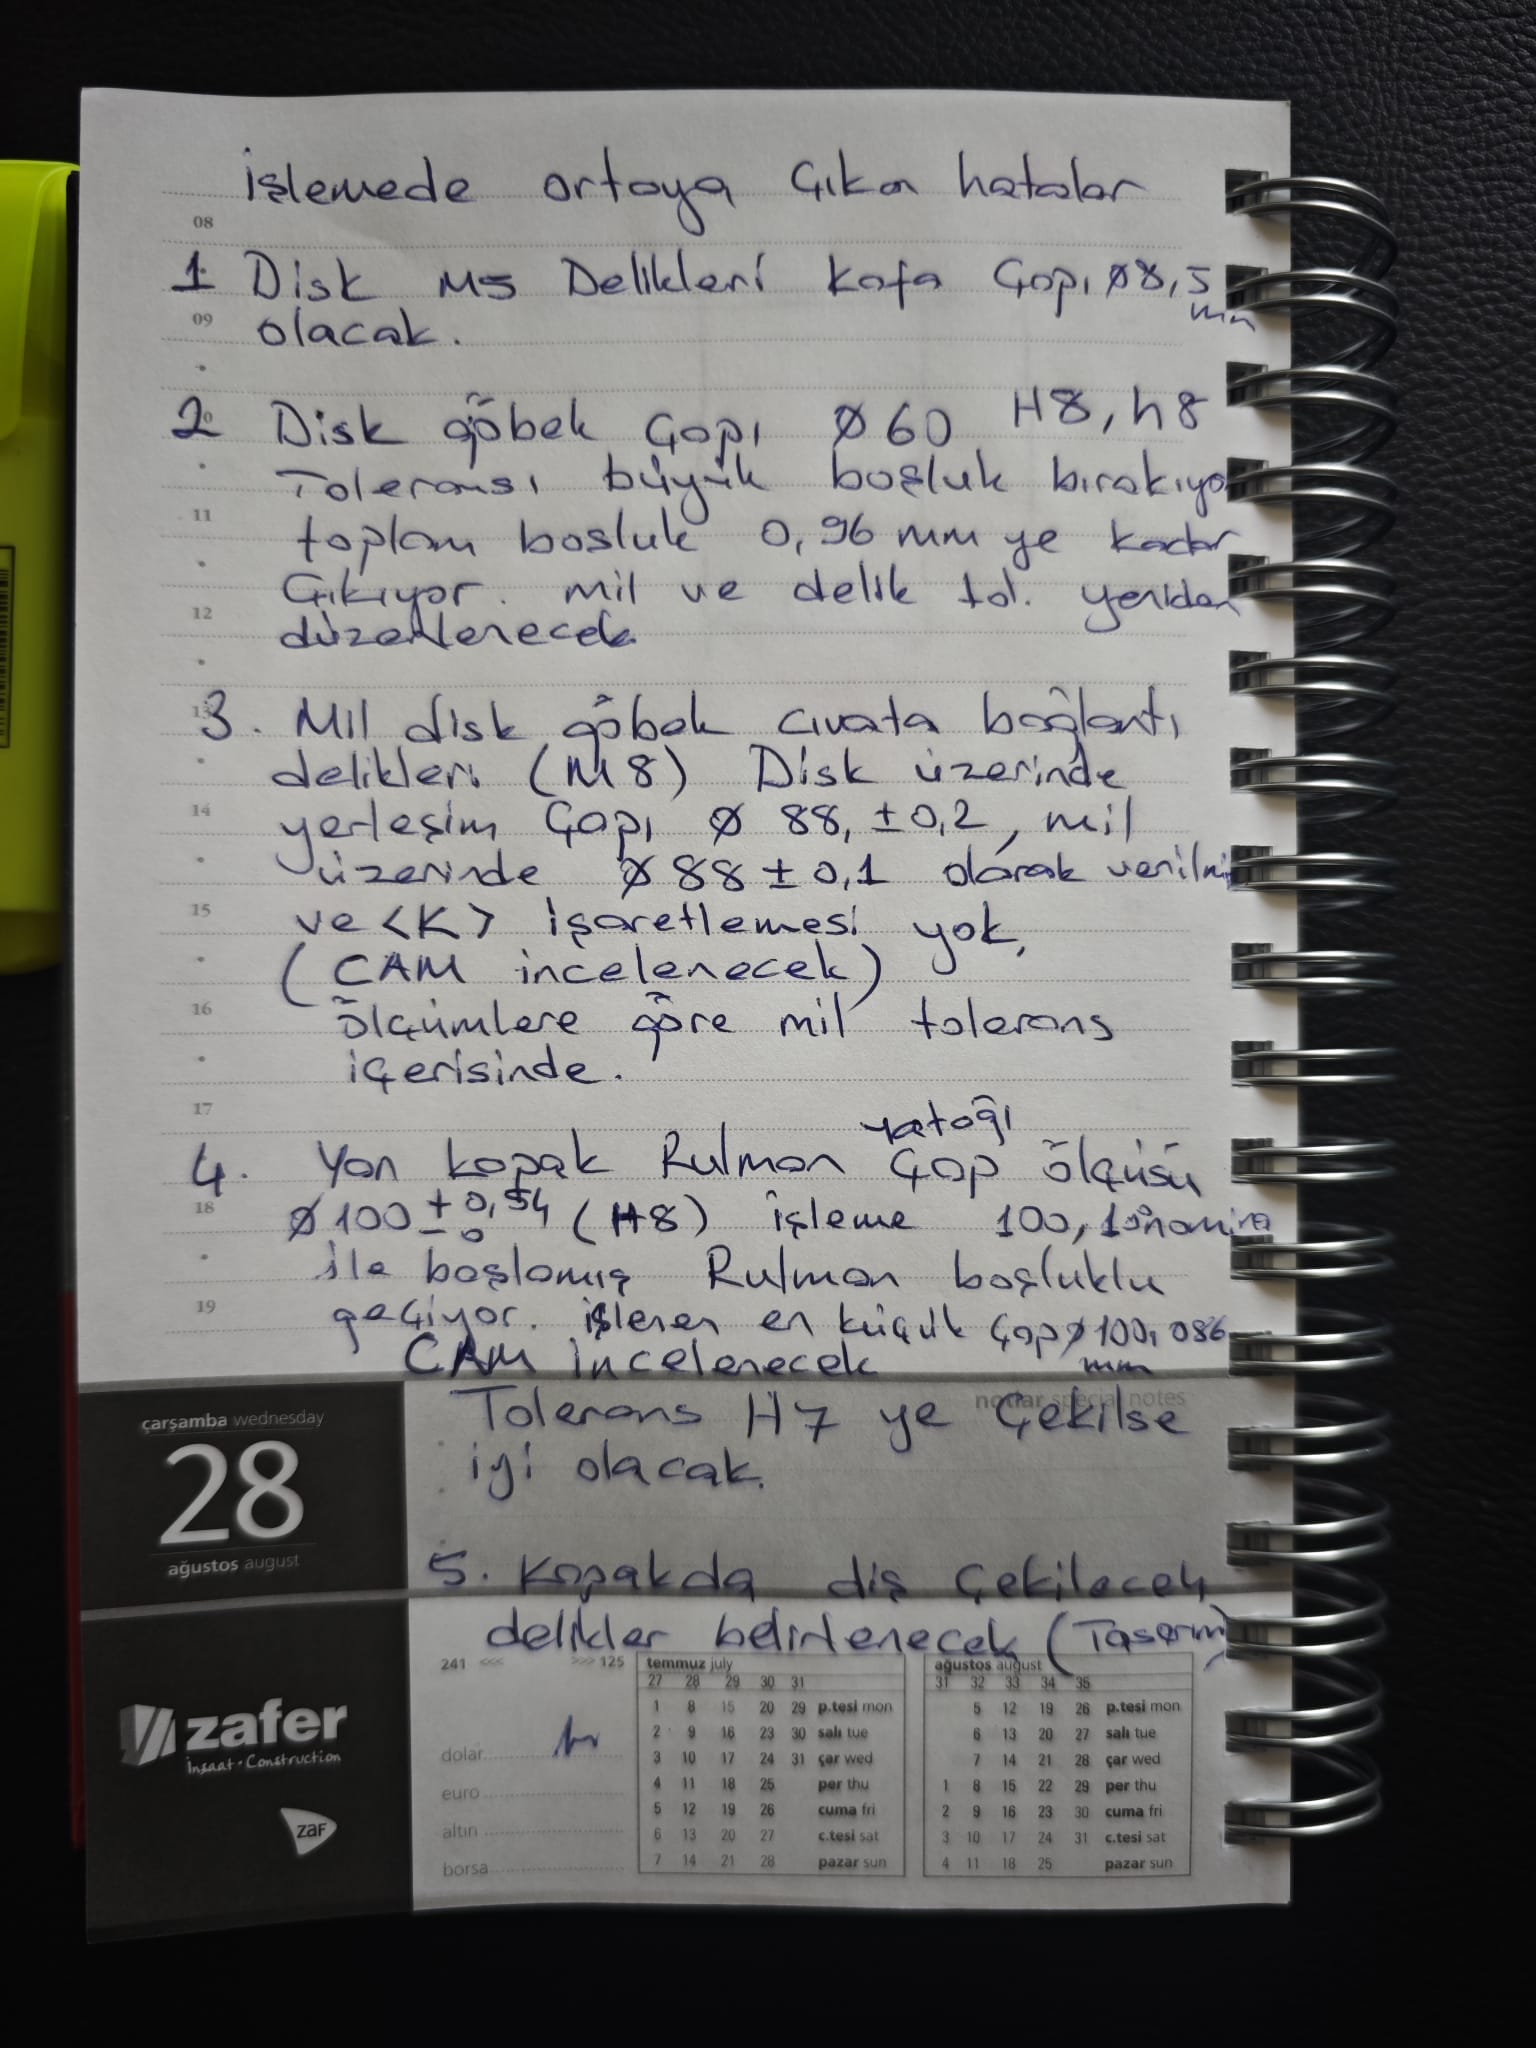
| 8 | Toplantı notu — el yazısı | 5 madde | — | B-01 … B-05 |
Rapor Sınırları
- Yan kapak teknik resmi kaynak sette yoktur; B-05 eksiklik tespiti olarak raporlanmıştır.
- Rulman tip/kod bilgisi verilmediğinden C-04, yatak ölçülerinden çıkarımdır — katalogla teyit edilmelidir.
- Parçalar AR-GE / numune aşamasındadır; ölçüm raporlarının boş başlık alanları bu aşama için normaldir.
Uygunsuzlukların ağırlıklı kökeni tolerans seçimi ve CAM / ölçüm programı nominal değerleridir. Malzeme veya tezgâh kabiliyeti kaynaklı bir kısıt gözlenmemiştir — bulguların büyük bölümü resim revizyonu ve program düzeltmesiyle kalıcı olarak kapatılabilir.
tolerans dışı parça
(0,050 limit) — RED
alt sınırın altında
tolerans içi
Kök Neden 1 · Nominal Kayması
Ø100 yatağı CAM'de 100,1 nominal ile boşlanmış; ortalama fiilî çap 100,097 mm. Sapma tek yönlü — rastgele dağılım değil, sistematik kaydırma imzası.
Kök Neden 2 · Tolerans Seçimi
Ø60 H8/h8, Ø55 h8 ve Ø100 H8 geçmelerinin tamamı gevşek tarafta tanımlı. Merkezleme ve rulman tespiti fonksiyonel olarak karşılanamıyor.
Kök Neden 3 · Kalite Kapısı
Ölçüm programı limitleri resimle örtüşmüyor; tolerans dışı parçalar "GEÇER" olarak raporlanmış. Hata kalite kapısında da yakalanmamış.
| Kod | Konu | Parça | Risk | Kök Neden |
|---|---|---|---|---|
| B-01 | M5 imbus başı için Ø7 kademe yetersiz (dk = 8,5 mm) | Volan | Orta | Resim güncellenmemiş |
| B-02 | Ø60 H8/h8 göbek geçmesi aşırı boşluk üretiyor | Volan + Mil | Yüksek | Tolerans seçimi |
| B-03 | Ø88 delik dairesi tolerans uyumsuzluğu, <K> eksik | Volan + Mil | Yüksek | Resim tutarlılığı |
| B-04 | Ø100 H8 rulman yatağı 100,1 nominal ile işlenmiş | Gövde | Yüksek | CAM nominali |
| B-05 | Yan kapak diş delikleri tanımlanmamış | Kapak | Orta | Eksik tasarım |
| C-01 | Ölçüm programı nominal/limit değerleri resimden farklı → yanlış GEÇER | Gövde | Yüksek | Kalite süreci |
| C-02 | Daire–daire eş eksenlilik redleri (0,205 mm'ye kadar) | Gövde | Yüksek | Bağlama / işleme |
| C-03 | Mil h8 muylularında ve eş merkezlilikte sistematik red | Mil | Yüksek | İşleme sapması |
| C-04 | Rulman iç bilezik yatağı h8 verilmiş (k5/j5 gerekir) | Mil | Yüksek | Tolerans seçimi |
| C-05 | Al 7035 / paslanmaz çifti — galvanik korozyon ve ısıl genleşme | Grup | Orta | Malzeme seçimi |
| C-06 | Balans sınıfı, tork aktarımı ve datum sistemi tanımsız | Grup | Düşük | Doküman |
Dağılım: 7 yüksek riskli · 3 orta · 1 düşük. Yüksek risklilerin 6'sı tek bir Rev. 01 resim paketi ve bir ölçüm programı doğrulamasıyla kapatılabilir.
Toplantı Notu · Madde 1
"Disk M5 delikleri kafa çapı Ø8,5 mm olacak."
Güncel Tasarım Kararı
Bağlantı elemanı M5 imbus (DIN EN ISO 4762 / DIN 912) olarak belirlenmiştir. Resimdeki Ø7 × 8 +0,3 kademe önceki tasarımdan kalmadır, güncellenmemiştir.
Etki
- Diş parçaları volana sıkılamaz; montaj hattında 40 noktada durma.
- Zorlamada vida başı kademe ağzına oturur → ön yükleme oluşmaz, alüminyum kenar ezilir.
- Baş gömülmezse dönen parçada eksenel çıkıntı ve dengesizlik.
Öneri
- Kademe çapı Ø9,0 +0,2/0'a revize edilsin. Ø8,5 baş çapının maksimumuna eşittir — sıfır boşluk riski taşır.
- Kademe dibine R0,3 maks. köşe radyüsü veya 0,3×45° pah tanımlansın.
- Ø5 geçiş deliği Ø5,5'e büyütülürse montaj serbestliği belirgin artar.
- Bağlantı elemanı türü ve sıkma torku resim notuna yazılsın; kademe FAI listesine eklensin.
Toplantı Notu · Madde 2
"Disk göbek çapı Ø60 H8, h8 toleransı büyük boşluk bırakıyor… Mil ve delik toleransı yeniden düzenlenecek."
El notundaki "0,96 mm" ifadesi 0,096 mm yazımı olarak değerlendirilmiştir. Sonuç değişmez: geçme, merkezleme görevini yapamayacak kadar gevşektir.
Etki
| Sonuç | Büyüklük | Değerlendirme |
|---|---|---|
| Volan merkez kaçıklığı | 0,046–0,063 | Ø304 volanda hava aralığı asimetrisi |
| Dengesizlik (kütle × e) | e ≈ 0,05 | ISO 21940 G6.3 için dengeleme zorunlu |
| Tork aktarımı | — | Yükün tamamı 6×M8 cıvataya biner (kama yok) |
| Tekrar montaj | — | Her sökmede farklı merkezleme → balans tekrarlanamaz |
Öneri — Geçme Sınıfı Revizyonu
| Seçenek | Delik | Mil | Boşluk | Değerlendirme |
|---|---|---|---|---|
| Önerilen | Ø60 H7 | Ø60 js6 | −0,010…+0,040 | Merkezleme iyi, sökülebilir |
| Gevşek alt. | Ø60 H7 | Ø60 h6 | 0…+0,049 | Montaj kolay, merkezleme orta |
| Sıkı alt. | Ø60 H7 | Ø60 k6 | −0,021…+0,028 | En iyi merkezleme, aparat gerekir |
| Mevcut | Ø60 H8 | Ø60 h8 | 0…+0,092 | Merkezleme yetersiz |
İşlenebilirlik: js6 ve h6 aynı bant genişliğine (IT6 = 19 µm) sahiptir; js6 ek kabiliyet gerektirmez. Ayrıntı için "Tolerans Sınıfı Seçimi ve İşlenebilirlik" slaytına bakınız.
Toplantı Notu · Madde 3
"Disk üzerinde yerleşim çapı Ø88 ±0,2, mil üzerinde Ø88 ±0,1 … <K> işaretlemesi yok (CAM incelenecek). Ölçümlere göre mil tolerans içerisinde."
Tespit 1 — Kritik Karakteristik Tutarsız
Volanda <K> Ø88 ±0,2, milde aynı fonksiyonun karşılığı Ø88 ±0,1 ve <K> yok. Aynı montaj arayüzünün iki tarafında farklı kritiklik ve iki kat farklı tolerans — CAM ve ölçüm planlamasında karakteristiğin atlanmasına açık kapı.
Ölçüm raporu BL 1981-26: mil delikler arası mesafe 88,044 / 88,080 / 88,041 / 87,990 — dördü de tolerans içi. Mil imalatı uygundur; sorun tolerans tahsisi ve delik çapı seçimindedir.
Tespit 2 — Boşluk Bütçesi Pozisyon Hatasını Karşılamıyor
Öneri
- Her iki resimde delik dairesi <K> Ø88 ±0,1 olarak eşitlensin; mil resmine <K> eklensin.
- Volan geçiş delikleri 6 × Ø9,0 +0,2/0 (orta seri) yapılsın.
- Boyutsal ± yerine ⌀0,2 (M) — A pozisyon toleransı verilsin.
- CAM'de delik dairesi tek dairesel pattern ile üretilsin; açısal hata birikmesin.
- Merkezleme göbek geçmesine verildiğinden cıvatalar yalnızca eksenel bağlama işlevi görsün.
Toplantı Notu · Madde 4
"Yan kapak rulman yatağı Ø100 +0,054/0 (H8); işleme 100,1 nominal ile boşlanmış, rulman boşluklu geçiyor. İşlenen en küçük çap Ø100,086. CAM incelenecek. Tolerans H7'ye çekilse iyi olacak."
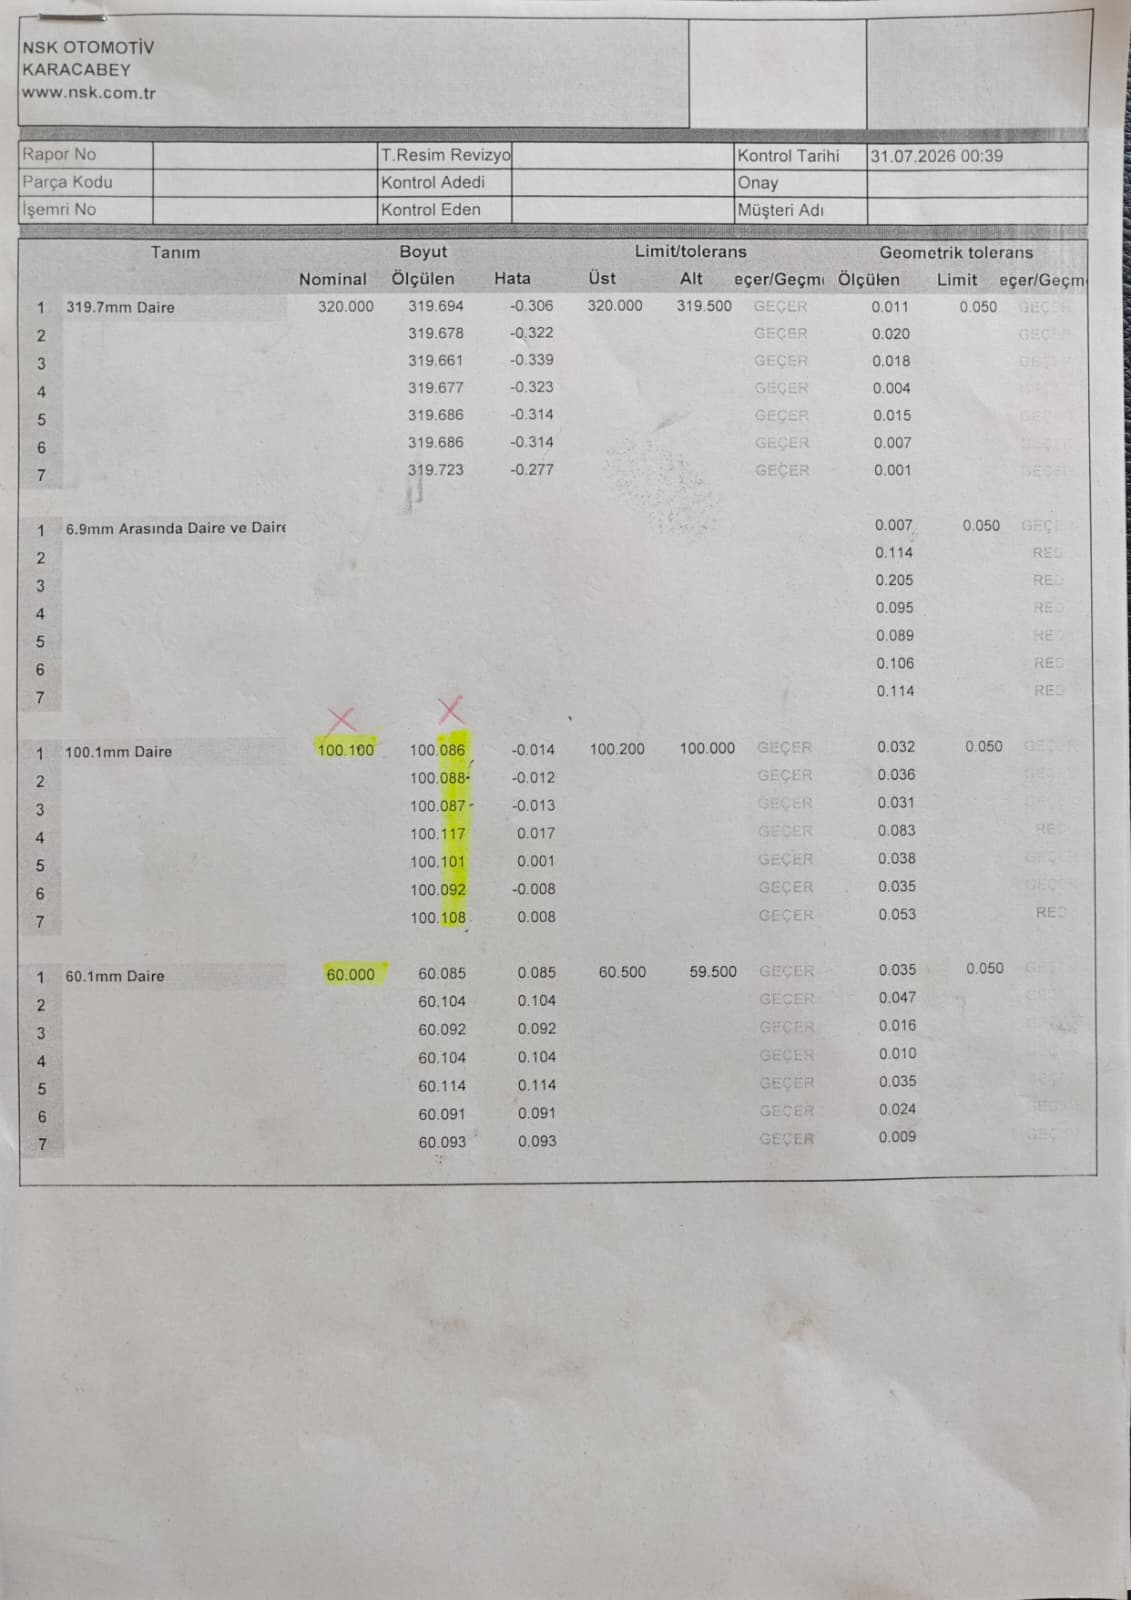
Ölçüm Sonuçları — 7 Parça
| Parça | Ölçülen (mm) | H8 üst sınıra sapma | Resme göre | Geometrik tol. | Limit 0,050 |
|---|---|---|---|---|---|
| 1 | 100,086 | +0,032 | Red | 0,032 | Geçer |
| 2 | 100,088 | +0,034 | Red | 0,036 | Geçer |
| 3 | 100,087 | +0,033 | Red | 0,031 | Geçer |
| 4 | 100,117 | +0,063 | Red | 0,083 | Red |
| 5 | 100,101 | +0,047 | Red | 0,038 | Geçer |
| 6 | 100,092 | +0,038 | Red | 0,035 | Geçer |
| 7 | 100,108 | +0,054 | Red | 0,053 | Red |
7 parçanın tamamı resim toleransının (100,000–100,054) dışındadır. Sapma dağılımı 0,032–0,063 mm aralığında ve tek yönlüdür — rastgele bir işleme dağılımı değil, sistematik nominal kaydırma imzasıdır. CAM'de 100,1 nominal + tezgâh telafisi, gerçek ortalamayı ≈ 100,097 mm'ye taşımıştır.
Sapma Dağılımı
Ölçek: nominal 100,000 = 0 · çubuklar nominalden sapma ile orantılıdır (maks. 0,117 mm). Sapmaların tamamı tek yönlüdür; hiçbir parça alt yarıda değildir.
Etki
- Rulman dış bileziği yuvada 0,03–0,06 mm boşlukla oturur → dış bilezik dönmesi (creep).
- Yuva alüminyum (7035) olduğundan aşınma çelik gövdeye göre çok daha hızlı ilerler; boşluk kendini büyütür.
- Radyal boşluk artışı → hava aralığında salınım, gürültü ve titreşim, rulman ömründe düşüş.
- Bu sapma, hatalı program limiti nedeniyle "GEÇER" raporlanmıştır (bkz. C-01) — kalite kapısında da yakalanmamış.
Öneri
- CAM düzeltmesi: nominal 100,1 → 100,017 mm (H7 orta değeri); ayrı bir finish boring pasosu tanımlansın.
- Tolerans revizyonu: Ø100 H7 (+0,035/0); Ø72 yatağı da +0,05/0'dan H7 (+0,030/0)'ye çekilsin.
- Yüzey ve form: Ra ≤ 1,6 µm ve silindiriklik ≤ 0,010 mm tanımlansın.
- Mevcut 7 parça: sapma yönü tek olduğundan onarım mümkün — yatak burcu veya kaplama ile telafi değerlendirilsin. Onarımsız kullanım önerilmez.
Toplantı Notu · Madde 5
"Kapakta diş çekilecek delikler belirlenecek (Tasarım)."
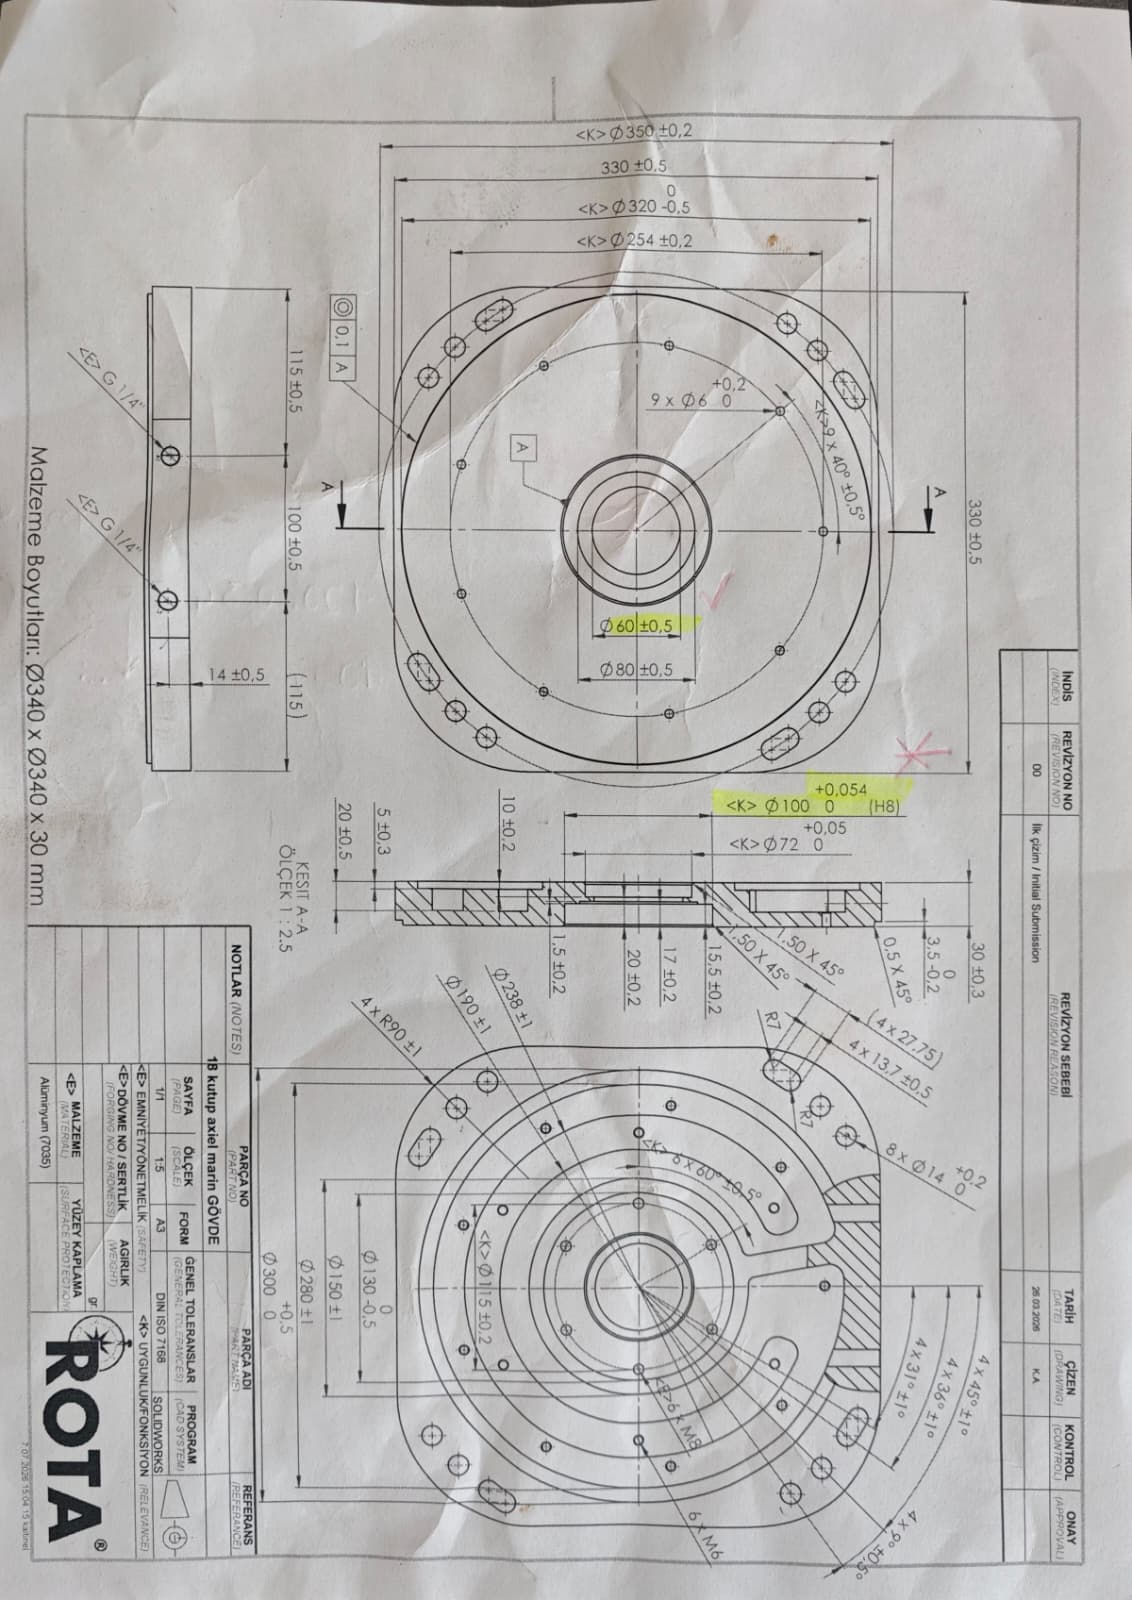
Tespit
Kaynak doküman setinde yan kapak teknik resmi bulunmamaktadır. Gövdede birden fazla bağlantı deseni tanımlıyken (6×M8 @ 60°±0,5°, 6×M6, 8×Ø14, 9×Ø6 @ 40°±0,5°), kapak tarafında hangisinin karşılanacağı, diş ölçüsü, derinliği ve sıkma torku belirlenmemiştir. Kapak aynı zamanda Ø100 H8 rulman yatağını eksenel tespit eden elemandır — bu eksiklik rulman ön yükleme zincirini de açık bırakır.
Açık Kalan Kararlar
| Konu | Karar verilmesi gereken | Bağımlılık |
|---|---|---|
| Bağlantı deseni | 6×M8 mi, 6×M6 mı; delik dairesi çapı ve açısal referans | Gövde resmi |
| Diş derinliği | Al 7035'te M8 için ≥ 1,5×d = 12 mm etkin diş; helicoil gerekli mi? | Malzeme |
| Rulman tespiti | Kapak omuzu dış bileziğe mi basıyor, ara pul mu var; eksenel boşluk | B-04, C-04 |
| Merkezleme | Kapak gövdeye Ø ile mi merkezleniyor (spigot), yoksa cıvata ile mi | C-02 |
Öneri
- Yan kapak için ayrı teknik resim açılsın; gövdedeki desen referans ölçü olarak taşınsın.
- M8 diş derinliği en az 12 mm; sık sök-tak varsa helicoil / dişli burç öngörülsün.
- Rulman eksenel tespiti varsa omuz yüksekliği ve dikliği (⌀0,05 A) tanımlansın.
- Montaj resmine kapak dâhil edilip BOM ve sıkma torku tablosu eklensin.
Bu bulgu toplantı notlarında yer almamaktadır. Gövde boyut kontrol raporu incelendiğinde ölçüm programına girilen tolerans limitlerinin teknik resimle örtüşmediği, bunun sonucunda tolerans dışı parçaların "GEÇER" olarak raporlandığı görülmektedir.
Not: Parçalar AR-GE / test aşamasındadır; raporun Rapor No, Parça Kodu, İş Emri, Kontrol Eden, Onay ve Müşteri alanlarının boş olması bu aşama için normaldir ve uygunsuzluk sayılmamıştır. Aşağıdaki gözlemler ise aşamadan bağımsız önem taşır.
| Gözlem | Durum | Değerlendirme |
|---|---|---|
| Nominal ve limit değerleri | Resimden farklı | Asıl bulgu: tolerans dışı parça "GEÇER" veriyor — aşamadan bağımsız düzeltilmeli |
| Karakteristik adları ("100.1mm Daire") | Ölçülenden türetilmiş | Resim kot numarası ile eşleşmiyor; nominal karışıklığının muhtemel kaynağı |
| T. Resim revizyonu alanı | Boş | Tümü Rev. 00 olduğundan şu an belirsizlik yok; Rev. 01 sonrası zorunlu olmalı |
| Başlık / izlenebilirlik | Boş | AR-GE numunesi için normal; seri üretimde zorunlu alan olmalı |
| Kontrol tarihi | 31.07.2026 | Bilgi amaçlı kayıt |
Öneri
- Her karakteristiğin nominal ve limiti resimle satır satır doğrulansın; program sürümü kilitlensin.
- Karakteristik adları resimdeki balon numarası ile eşleştirilsin ("K12 — Ø100 H8 rulman yatağı").
- Program değişikliği kontrollü onaya bağlansın; FAI'de program çıktısı resimle imzalansın.
- Hatalı limitle "GEÇER" verilmiş tüm geçmiş partiler geriye dönük taransın.
Gövde ölçüm raporunun "6.9 mm Arasında Daire ve Daire" bloğunda iki daire arasındaki eş eksenlilik, 7 parçanın 6'sında 0,050 mm limitini aşmaktadır.
| Parça | Ölçülen (mm) | 0,050 limitine göre | Resimdeki ◎0,1 A |
|---|---|---|---|
| 1 | 0,007 | Geçer | Geçer |
| 2 | 0,114 | Red +128% | Red |
| 3 | 0,205 | Red +310% | Red |
| 4 | 0,095 | Red +90% | Geçer |
| 5 | 0,089 | Red +78% | Geçer |
| 6 | 0,106 | Red +112% | Red |
| 7 | 0,114 | Red +128% | Red |
Etki
Ø100 ve Ø72 yatakları eş eksenli değilse iki rulman birbirine zorlanır: temas açısı bozulur, çalışma sıcaklığı ve gürültü yükselir, ömür kısalır. Rotor ekseni eğildiğinden hava aralığı çevresel olarak düzensizleşir ve manyetik çekim tek yöne yönelir.
Kök Neden Değerlendirmesi
- Parça 1'in 0,007 mm gibi mükemmel değer vermesine karşın diğerlerinin 0,089–0,205 arasında dağılması, tezgâh kabiliyetinden çok bağlama / merkezleme tekrarlanabilirliği sorununa işaret eder.
- İki dairenin farklı bağlamalarda veya farklı takım/eksende işlenmesi aynı sapma imzasını üretir.
- Sapmanın büyüklüğü (0,2 mm'ye kadar), B-04'teki çap hatasıyla birleştiğinde rulman ekseni ile gövde ekseni arasında ciddi açısal/radyal kaçıklık üretir.
Öneri
- Ø100 ve Ø72 yatakları tek bağlamada, aynı eksende ve tercihen aynı takımla işlensin.
- Resimde eş eksenlilik ◎0,03 A'ya çekilsin; datum tanımı netleştirilsin (hangi yüzey A?).
- Ölçüm programındaki 0,050 limiti ile resimdeki ◎0,1 farkı giderilsin (C-01 ile aynı kök neden).
- Bağlama fikstürü R&R ile doğrulansın; ilk 5 parçada %100 kontrol uygulansın.
BL 1871-26 raporunda 4 parçada 5 karakteristik "Red" işaretlidir. Toplantı notundaki "ölçümlere göre mil tolerans içerisinde" ifadesi yalnızca Ø88 delik dairesi için geçerlidir — çap ve eş merkezlilik karakteristikleri için değil.
| No | Karakteristik | Tolerans | 1. Parça | 2. Parça | 3. Parça | 4. Parça | Red |
|---|---|---|---|---|---|---|---|
| 9 | Mil Çapı 2 | Ø55 −0/−0,046 (h8) | 54,979 | 54,922 | 54,988 | 54,962 | 1/4 |
| 11 | Mil Çapı 4 | Ø60 −0/−0,046 (h8) | 59,941 | 59,976 | 59,950 | 59,920 | 3/4 |
| 12 | Mil Çapı 5 | Ø55 −0/−0,046 (h8) | 54,945 | 54,979 | 54,927 | 54,914 | 3/4 |
| 14 | Eş Merkezlilik 1 | ◎0,05 | 0,055 | 0,112 | 0,020 | 0,062 | 3/4 |
| 15 | Eş Merkezlilik 2 | ◎0,05 | 0,018 | 0,073 | 0,048 | 0,033 | 1/4 |
| 1 | Merkez Boy | 220 ±1 | 220,103 | 220,463 | 220,304 | 220,312 | 0/4 |
| 2–8, 10, 13 | Diğer boy ve çaplar | kumpas / 3D | tamamı tolerans içi | 0/4 | |||
Değerlendirme
- Sapma yönü tek taraflı: h8 muyluların tamamı alt sınırın altına kaçmış (en fazla −0,040 mm). Takım aşınması / çap telafisi kaynaklı sistematik kayma.
- Kumpasla ölçülenler sorunsuz, 3D ile ölçülen h8 kotları redli — h8 gibi dar toleransların ince tornalama ile tutturulamaması, taşlama gerekliliğine işaret eder.
- Rapordaki öneri sürdürülebilir değil: "ait disk çapı küçük işlenmeli" = seçmeli montaj; seri üretimde yedek parça değiştirilebilirliğini ortadan kaldırır.
Öneri
- Ø55 ve Ø60 muylular için taşlama operasyonu eklensin; tornada kalınacaksa takım telafisi her 5 parçada ölçümle güncellensin (SPC).
- İki yatak muylusu ve volan muylusu tek bağlamada veya punta arası taşlansın; ◎0,02 A hedeflensin.
- Seçmeli montaj yerine Cp/Cpk ≥ 1,33 hedefi konsun.
- Muylu toleransları C-04 doğrultusunda yeniden belirlensin — h8 zaten fonksiyonel olarak yanlış seçim.
Mil muyluları (Ø55 h8) ve gövde yatakları (Ø100 H8, Ø72 +0,05/0) birlikte değerlendirildiğinde, geçme sisteminin tamamının gevşek tarafta tanımlandığı görülmektedir. Bu, tek tek bulgulardan daha önemli bir sistem hatasıdır.
| Arayüz | Mevcut | Standart Uygulama | Mevcut boşluk | Sonuç |
|---|---|---|---|---|
| Mil muylusu Ø55 — rulman iç bileziği (dönen bilezik, çevresel yük) | h8 (0/−0,046) | k5 (+0,013/+0,002) veya j5/m5 | 0,046 mm'ye kadar | İç bilezik kayar (creep) → fretting korozyonu, muylu aşınması |
| Gövde yatağı Ø100 — dış bilezik (sabit bilezik, noktasal yük) | H8 (+0,054/0) fiilî 100,086…100,117 | H7 (+0,035/0) | 0,086 … 0,117 | Dış bilezik dönmesi, alüminyum yuvada hızlı aşınma |
| Gövde yatağı Ø72 — dış bilezik | +0,05/0 (≈H8) | H7 (+0,030/0) | 0 … 0,050 | Sınırda; H7'ye çekilmeli |
| Volan göbeği Ø60 — mil | H8/h8 | H7/js6 | 0 … 0,092 | Merkezleme yok (bkz. B-02) |
Öneri
- Rulman tipi/kodu netleştirilsin; üretici geçme tablosuna göre toleranslar yeniden atansın (mil k5/k6, yuva H7). Taşlama eklenemiyorsa h6 + anaerobik sabitleyici telafisi değerlendirilsin.
- Alüminyum gövdede ısıl genleşme farkı nedeniyle H7 yetersiz kalırsa çelik yatak burcu değerlendirilsin (bkz. C-05).
- Yüzey pürüzlülüğü (Ra ≤ 0,8 muylu / ≤ 1,6 yuva) ve silindiriklik toleransı tanımlansın.
- Eksenel tespit zinciri (kapak omuzu, ara pul, segman) montaj resminde tanımlansın (B-05).
Grup alüminyum gövde + alüminyum volan + paslanmaz mil kombinasyonundan oluşur ve marin uygulamaya yöneliktir. Bu üçlü geçme toleranslarını ve korozyon davranışını doğrudan etkiler; ancak resimlerde yüzey kaplama hücresi boş bırakılmıştır.
| Parça | Malzeme (resim) | Isıl genleşme α | Not |
|---|---|---|---|
| GÖVDE | Alüminyum 7035 | ≈ 23,5 µm/m·K | Rulman yataklarını taşır; en kritik ısıl bileşen |
| VOLAN | Alüminyum 7035 | ≈ 23,5 µm/m·K | Ø60 göbek deliği mile göre daha çok genleşir |
| MİL | Paslanmaz 320 / 316 | ≈ 16,0 µm/m·K | Ostenitik; alüminyuma göre katot |
Galvanik Korozyon Riski
Deniz suyu / tuzlu nemli ortamda 316 paslanmaz (katot) ile 7xxx alüminyum (anot) arasındaki galvanik potansiyel farkı yüksektir. Alüminyum tarafta, özellikle küçük anot / büyük katot oranının oluştuğu bağlantı ve geçme yüzeylerinde hızlı oyulma beklenir.
7xxx serisi ayrıca gerilmeli korozyon çatlamasına (SCC) daha duyarlıdır; sıkı geçme ve cıvata ön yükü altında bu risk artar.
Öneri
- Alüminyum parçalara sert eloksal (25–50 µm); resimdeki YÜZEY KAPLAMA hücresi doldurulsun.
- Paslanmaz–alüminyum temas yüzeylerinde yalıtım (kaplama, macun, izolasyon pulu).
- Rulman yatağında H7 yetersiz kalırsa çelik burç değerlendirilsin (C-04).
- Isıl genleşme, çalışma sıcaklığı varsayımı olarak resim notuna eklensin.
Resim başlık hücreleri: dört resimde de AĞIRLIK, DÖVME NO / SERTLİK, EMNİYET, YÜZEY KAPLAMA ve PARÇA NO boştur. Çoğu Rev. 00 için normaldir; ancak YÜZEY KAPLAMA marin ortamda fonksiyonel gerekliliktir ve bu aşamada dahi tanımlanmalıdır.
1 · Tork aktarımı yalnızca sürtünmeye dayanıyor
Mil ucunda 10 +0,2/0 kama yuvası vardır, ancak volan tarafında kama yuvası yoktur. Volan mile yalnızca Ø60 göbek geçmesi ve 6 × M8 ile bağlanır; geçme merkezleme sağlayamayacak kadar gevşek olduğundan tüm tork cıvata ön yükünün sürtünmesiyle aktarılır. Sürtünmeli bağlantı hesabı yapılmalı ve sıkma torku tanımlanmalıdır — hâlihazırda hiçbir resimde tork değeri yoktur.
2 · Balans / dengeleme tanımlı değil
Ø304 × 20 mm alüminyum volan dönen bir kütledir. Hiçbir resimde dengeleme sınıfı (ör. ISO 21940-11 G6.3), yöntem veya kalan dengesizlik sınırı verilmemiştir. B-02'deki 0,046–0,063 mm merkez kaçıklığı doğrudan dengesizliğe dönüşür.
3 · Datum sistemi zayıf
Gövdede tek datum (A) ve tek geometrik tolerans (◎0,1 A); milde iki adet ◎0,05 A. Ø100/Ø72 yataklar, Ø115±0,2 merkezleme çapı ve montaj yüzeyi arasındaki ilişkiler için A–B–C üçlü datum sistemi ve diklik/paralellik toleransları eksiktir. C-02'deki redler bu eksikliğin doğal sonucudur.
4 · Ölçme yöntemi belirsizliği
Mil raporunda h8 çaplar 3D (DDK 001), geri kalanlar kumpas (DKD 323) ile ölçülmüştür. 0,046 mm'lik bir tolerans bandı için kumpas belirsizliği kabul edilemez; hangi karakteristiğin hangi cihazla ölçüleceği kontrol planında zorunlu hâle getirilmelidir.
5 · Genel tolerans seçimi
Dört resimde de genel tolerans DIN ISO 7168 yazılıdır. Boyutsal genel toleranslar için yaygın standart ISO 2768-1/2 (mK / mH)'dir; referans doğrulanmalı ve sınıf açıkça yazılmalıdır. Aksi hâlde toleranssız kotlarda yorum farkı doğar.
Rev. 01 paketinde uygulanması önerilen değişiklikler. "Gerekçe" sütunu ilgili bulguya işaret eder.
| Parça | Karakteristik | Mevcut | Önerilen | Kazanım | Gerekçe |
|---|---|---|---|---|---|
| GÖVDE | Ø100 rulman yatağı | Ø100 +0,054/0 (H8) CAM nom. 100,1 | Ø100 +0,035/0 (H7) CAM nom. 100,017 | tolerans −35% | B-04 · C-04 |
| Ø72 rulman yatağı | Ø72 +0,05/0 | Ø72 +0,030/0 (H7) | tolerans −40% | C-04 | |
| Yatak eş eksenliliği | ◎0,1 A ölçüm prog. 0,050 | ◎0,03 A tek bağlamada işleme | 3,3× | C-02 | |
| Yatak yüzeyi | tanımsız | Ra ≤ 1,6 · silindiriklik 0,010 | — | C-04 | |
| MİL | Ø55 rulman muyluları (×2) | Ø55 −0/−0,046 (h8) | Ø55 k5 (+0,013/+0,002) | boşluk → sıkı | C-04 · C-03 |
| Ø60 volan muylusu | Ø60 −0/−0,046 (h8) | Ø60 js6 (±0,0095) | boşluk −57% | B-02 | |
| Ø88 delik dairesi | Ø88 ±0,1 (<K> yok) | <K> Ø88 ±0,1 + poz. ⌀0,2 (M) A | — | B-03 | |
| Muylu eş merkezliliği | ◎0,05 A | ◎0,02 A + taşlama | 2,5× | C-03 |
Toplam Etki — Ø100 Rulman Yatağı
Nominalden maksimum sapma, mm. Fiilî değer 7 parçanın en kötüsüdür.
Toplam Etki — Ø60 Göbek Arayüzü
Maksimum çap boşluğu, mm. js6'da ayrıca 0,010 mm'ye kadar sıkı taraf bulunur.
| Parça | Karakteristik | Mevcut | Önerilen | Kazanım | Gerekçe |
|---|---|---|---|---|---|
| VOLAN | Ø60 göbek deliği | Ø60 +0,046/0 (H8) | Ø60 +0,030/0 (H7) | tolerans −35% | B-02 |
| Cıvata geçiş delikleri | 6 × Ø8 +0,2/0 | 6 × Ø9,0 +0,2/0 DIN EN 20273 orta seri | serbestlik 6× | B-03 | |
| Ø88 delik dairesi | <K> Ø88 ±0,2 | <K> Ø88 ±0,1 + poz. ⌀0,2 (M) A | 2× | B-03 | |
| Diş arkası imbus baş yuvası | Ø7 × 8 +0,3 eski tasarımdan kalma | Ø9,0 +0,2/0 × 8 +0,3 + R0,3 köşe · M5 imbus | +2,0 mm | B-01 | |
| GRUP | Yan kapak | resim yok | Ayrı resim + BOM + tork tablosu | — | B-05 |
| Yüzey kaplama | boş | Al: sert eloksal 25–50 µm + izolasyon detayı | — | C-05 | |
| Dengeleme | tanımsız | ISO 21940-11 · sınıf ve kalan dengesizlik | — | C-06 |
Rev. 01 Paket Kapsamı — Özet
Tüm değişiklikler tek bir Rev. 01 resim paketinde toplanabilir: GÖVDE (Ø100/Ø72 H7, ◎0,03 A, yüzey) · MİL (Ø60 js6, Ø55 k5, Ø88 <K>, ◎0,02 A) · VOLAN (Ø60 H7, Ø9 delikler, Ø88 ±0,1, Ø9 kademe) · KAPAK (yeni) · MONTAJ (BOM + tork). Böylece tek bir onay döngüsüyle 12 bulgu kapatılır.
Temel İlke — Harf konumu belirler, sayı zorluğu belirler
ISO 286'da harf (h, js, j, k) tolerans bandının nominale göre konumunu; sayı (6, 7, 8) ise bandın genişliğini belirler. İşleme zorluğunu belirleyen yalnızca sayıdır. Bu nedenle h6, js6, j6 ve k6 birebir aynı zorluktadır — üçünde de tutturulması gereken bant Ø50–80 aralığında 19 µm'dir; değişen tek şey takım telafisinin hedeflediği ölçüdür.
Ø60 Mil Muylusu — Sınıf Karşılaştırması
| Sınıf | Bant | Ölçü aralığı | Bandın konumu | Zorluk |
|---|---|---|---|---|
| h6 | 19 µm | 59,981 … 60,000 | tamamen nominal altı | IT6 |
| js6 | 19 µm | 59,9905 … 60,0095 | nominale simetrik | IT6 — h6 ile aynı |
| h7 | 30 µm | 59,970 … 60,000 | tamamen nominal altı | IT7 |
| h8 (mevcut) | 46 µm | 59,954 … 60,000 | tamamen nominal altı | IT8 |
Asıl Kısıt IT6 Değil, Mevcut Süreç
C-03 verisi, h8'in (46 µm) bile tornada tutturulamadığını gösteriyor — Ø60 muyluda 3/4 parça alt sınırın altına kaçmış. Yani soru "js6 işleyebilir miyiz" değil, "IT6/IT7'ye inebilir miyiz"dir. Cevap: taşlama operasyonu eklenmeden hangi harf yazılırsa yazılsın sonuç değişmez.
Atölye Kısıtına Göre İki Senaryo
| Arayüz | A · Taşlama eklenirse | B · Yalnızca torna (IT7) | Kayıp |
|---|---|---|---|
| Ø60 volan göbeği merkezleme | H7 / js6 −0,010…+0,040 | H7 / h6 0…+0,049 | Garantili sıkı taraf kaybolur; boşluk yine de 0,092 → 0,049'a iner |
| Ø55 rulman muyluları çevresel yük | k5 / k6 +0,002…+0,025 sıkı | h serisi ile çözüm yok | h harfi tanımı gereği hep boşluk üretir → iç bilezik döner |
| Ø100 / Ø72 yuvalar | H7 | H7 — ulaşılabilir | Yok; delik zaten boring ile işleniyor |
Ø55 Muylu İçin Taşlama Yoksa
Rulman iç bileziği çevresel yük altında sıkı geçme ister; h serisi (h6/h7/h8) bunu hiçbir koşulda veremez. Taşlama eklenemiyorsa tek pratik çözüm, muylunun h6 işlenip boşluğun anaerobik sabitleyici (ör. Loctite 638 / 648 sınıfı yatak yapıştırıcısı) ile kapatılmasıdır. Bu bir telafidir, kalıcı çözüm değildir: sökme-takma sınırlanır ve yüzey temizliği kritik hale gelir.
Karar özeti: H7 / h6 / h8 yapılabiliyorsa js6 de yapılabilir — ek bir kabiliyet gerektirmez, yalnızca CNC'de hedef ölçünün 0,0095 mm yukarı kaydırılması gerekir. Buna rağmen tereddüt varsa Ø60 için H7/h6 kabul edilebilir bir ikinci tercihtir. Ø55 rulman muylusunda ise harf değişimi zorunludur; bu tek kalem için taşlama veya sabitleyici kararı verilmelidir.
1 · CAM ve İşleme
- Nominal doğrulama kapısı: toleranslı her kot için CAM nominali resimle çift kontrollü karşılaştırılsın. B-04'te 0,1 mm'lik kayma 7 parçayı hurdaya yaklaştırdı.
- Boşlama / finiş ayrımı: H7–H8 delikler için ayrı finish boring pasosu ve takım.
- Tek bağlamada işleme: gövdede Ø100 + Ø72, milde iki Ø55 + Ø60 aynı bağlamada.
- h8 ve daha darı için taşlama: mil muyluları tornada tutturulamıyor.
- Takım telafisi ve SPC: ilk 5 parça %100, sonra 5'te 1; X-R kartı ile aşınma kayması izlensin.
2 · Ölçme ve Kalite
- Program revizyon kontrolü: program sürümü resim revizyonuyla eşleştirilip kilitlensin (C-01).
- Karakteristik numaralandırma: balonlanmış kot numaraları rapor satırlarıyla birebir eşleşsin.
- Kontrol planı: hangi kot hangi cihazla (3D / kumpas / komparatör / mastar) ve ölçüm belirsizliği (C-06).
- Zorunlu başlık alanları: Rapor No, Parça Kodu, İş Emri, Kontrol Eden, Onay, Resim Revizyonu.
- FAI: Rev. 01 sonrası ilk partide tüm <K> karakteristikleri için tam FAI.
- Geriye dönük tarama: hatalı limitle "GEÇER" verilmiş partiler yeniden değerlendirilsin.
3 · Tasarım
- Geçme sistemi bütünsel gözden geçirme: rulman kataloğuna göre muylu ve yuva toleransları toptan yeniden atansın (C-04).
- GD&T: A–B–C datum sistemi; yataklar arası eş eksenlilik, montaj yüzeyi diklik, delik desenleri için pozisyon toleransı.
- <K> listesi: kritik karakteristikler tek listede; aynı arayüzün iki parçasında tutarlılık kontrolü (B-03).
- Eksik dokümanlar: yan kapak resmi, montaj/BOM, sıkma torku tablosu, dengeleme spesifikasyonu, yüzey kaplama tanımı.
- Bağlantı hesabı: volan–mil sürtünmeli bağlantısı için ön yük ve emniyet faktörü; gerekirse kama veya konik geçme (C-06).
Beklenen Sonuç
Rulman yataklarında boşluk kaynaklı creep riski ortadan kalkar; volan merkez kaçıklığı yaklaşık yarıya iner; cıvata montaj serbestliği altı katına çıkar; ve en önemlisi, tolerans dışı parçaların kalite kapısından "GEÇER" olarak geçmesi mümkün olmaz.
| # | Bulgu | Aksiyon | Sorumlu | Çıktı |
|---|---|---|---|---|
| 1 | B-04 | Ø100 CAM nominali 100,017'ye düzeltilsin, finish boring pasosu eklensin | İmalat / CAM | Yeni NC programı |
| 2 | C-01 | Ölçüm programındaki tüm nominal/limit değerleri resimle doğrulansın, program kilitlensin | Kalite | Doğrulama tutanağı |
| 3 | B-04 | Mevcut 7 gövde için onarım/kullanım kararı (burç, kaplama veya hurda) | Kalite + Tasarım | Sapma kararı |
| 4 | C-01 | Hatalı limitle onaylanmış geçmiş partilerin geriye dönük taraması | Kalite | Tarama raporu |
Neden Acil
Bu dört aksiyon, hâlâ üretilmekte olan parçaların hatalı çıkmasını ve hatalı çıkanların kalite kapısından geçmesini engeller. CAM nominali düzeltilmeden üretilen her yeni gövde aynı sapmayı taşıyacaktır; program limiti düzeltilmeden de bu sapma raporlarda görünmeyecektir.
Sıralama
2 → 1 → 3 → 4. Önce ölçüm programı doğrulanır (aksi hâlde düzeltmenin etkisi ölçülemez), sonra CAM düzeltilir, ardından mevcut stok kararı verilir ve geçmiş partiler taranır.
| # | Bulgu | Aksiyon | Sorumlu | Çıktı |
|---|---|---|---|---|
| 5 | B-01 | Volan diş arkası imbus baş yuvası Ø9,0 +0,2/0'a revize; bağlantı elemanı M5 imbus olarak resme yazılsın | Tasarım | Rev. 01 — VOLAN |
| 6 | B-02 | Ø60 arayüzü H7/js6'ya çekilsin (volan + mil) | Tasarım | Rev. 01 — VOLAN, MİL |
| 7 | B-03 | Ø88 ±0,1 eşitlensin, <K> eklensin, delikler Ø9,0'a büyütülsün, pozisyon toleransı tanımlansın | Tasarım | Rev. 01 — VOLAN, MİL |
| 8 | B-04 | Ø100 ve Ø72 yatakları H7'ye çekilsin, yüzey/form toleransı eklensin | Tasarım | Rev. 01 — GÖVDE |
| 9 | C-04 | Rulman tipi netleştirilsin, Ø55 muylular k5/j5'e çekilsin | Tasarım | Rev. 01 — MİL |
| 10 | B-05 | Yan kapak teknik resmi, BOM ve sıkma torku tablosu hazırlansın | Tasarım | Yeni resim |
| 11 | C-02 | Gövde yatakları tek bağlamada işlensin; ◎0,03 A tanımlansın | İmalat + Tasarım | Yeni operasyon planı |
| 12 | C-03 | Mil muyluları için taşlama operasyonu proses akışına eklensin | İmalat | Rota güncellemesi |
Aksiyon 5–11 tek bir Rev. 01 resim paketinde toplanabilir — tek onay döngüsü, dokuz bulgu.
| # | Bulgu | Aksiyon | Sorumlu | Çıktı |
|---|---|---|---|---|
| 13 | C-05 | Yüzey kaplama (sert eloksal) ve galvanik izolasyon detayı tanımlansın | Tasarım | Rev. 01 — tümü |
| 14 | C-06 | Dengeleme sınıfı ve tork aktarım hesabı yapılıp spesifikasyona bağlansın | Tasarım | Spesifikasyon |
| 15 | C-06 | A–B–C datum sistemi ve GD&T şeması kurulsun | Tasarım | Rev. 01 — tümü |
| 16 | C-01/06 | Kontrol planı + ölçüm cihaz atamaları + FAI prosedürü yayımlansın | Kalite | Kontrol planı |
| 17 | C-03 | Kritik kotlarda Cp/Cpk ≥ 1,33 hedefi ve SPC izleme kurulsun | Kalite + İmalat | SPC kartları |
| 18 | C-05 | Resim başlık hücreleri tamamlansın (kaplama öncelikli; diğerleri seri üretim öncesi) | Tasarım | Rev. 01 — tümü |
Acil
4 aksiyon — CAM nominali, ölçüm programı, mevcut stok kararı, geriye dönük tarama.
Kısa Vade
8 aksiyon — Rev. 01 resim paketi, yan kapak resmi, operasyon planı ve taşlama.
Orta Vade
6 aksiyon — kaplama, GD&T, kontrol planı, SPC ve doküman bütünlüğü.
On bir bulgunun tamamı kapatılabilir; ancak üretim riskini bugün düşüren üç aksiyon şunlardır:
Ø100 Rulman Yatağı
CAM nominali 100,017 mm'ye çekilsin, tolerans H7 (+0,035/0)'ye revize edilsin, mevcut 7 parça yeniden değerlendirilsin.
Ölçüm Programı Doğrulaması
Tüm karakteristiklerde nominal ve limit değerleri resimle satır satır karşılaştırılıp mühürlensin; hatalı limitle "GEÇER" verilen parçalar yeniden ölçülsün.
Ø60 Göbek + Ø88 Delik Dairesi
Geçme sınıfı H7/js6'ya çekilsin, cıvata delikleri Ø9 orta seriye büyütülsün, her iki resimde <K> ve pozisyon toleransı tanımlansın.
Sonuç
Tespit edilen uygunsuzlukların kökeni malzeme veya tezgâh kabiliyeti değil, tolerans seçimi ve program nominalleridir. Bu, bulguların büyük bölümünün tek bir Rev. 01 resim paketi ve bir ölçüm programı doğrulamasıyla kalıcı olarak kapatılabileceği anlamına gelir — yeni yatırım veya süreç değişikliği gerektirmez.
mil-kare-2-analiz.mp4 — mil ayna içinde döndürülürken kamera kaydı üzerinden mil ekseni (yüzey elipsinin merkezi) ile merkez deliğin ağırlık merkezi karşılaştırılmakta; dönme boyunca delik merkezinin çizdiği yörünge kaydedilmektedir.
Tespit
Merkez deliği mil ekseninde değildir. Kaçıklık dönme boyunca 3,9 – 5,9 px arasında salınmakta, mil yarıçapının %3,4 – %5,2'sine karşılık gelmektedir. Videodaki "delik izi" panelinde (sağ alt) yörünge noktaları merkez çevresinde dağılmamakta, tek bir yönde kümelenmektedir — bu, rastgele bir ölçüm saçılması değil, sistematik bir eksantriklik imzasıdır.
Neden Önemli — C-03 ile Bağlantısı
- Merkez (punta) deliği, milin sonraki tüm operasyonlarında referans yüzeyidir. Delik kaçıksa punta arasına alınan mil her operasyonda kaçık döner.
- Bu, C-03'teki eş merkezlilik redlerini (0,112 mm'ye kadar) doğrudan açıklar: hatalı olan muylu işleme değil, merkezleme referansının kendisidir.
- Kritik sonuç: punta deliği kaçık olan bir milde taşlama hatayı düzeltmez — taşlama da aynı punta deliğini referans aldığından hatayı sabitler.
Öneri
- Merkez delikleri, dış çap referans alınarak tek bağlamada açılsın; alın yüzeyi ve punta deliği aynı bağlamada işlensin.
- Punta delikleri DIN 332 formunda tanımlansın ve mil ekseni ile eş eksenliliği için kabul kriteri konsun.
- Taşlama öncesinde punta delikleri düzeltilsin (punta deliği taşlama / raybalama); aksi hâlde C-03'teki taşlama önerisi beklenen sonucu vermez.
- Bu kontrol, mil imalatında ilk operasyon sonrası kalite kapısı olarak tanımlansın.
Yöntem sınırı: ölçek kalibrasyonu yapılmadığından değerler görece (piksel ve yarıçap yüzdesi) verilmiştir; mm karşılığı için kalibrasyonlu ölçüm gerekir. Kayıt elde çekildiğinden kamera hareketi ve perspektif de sonuca bir miktar karışmaktadır — bulgunun yönü ve sistematikliği güvenilirdir, mutlak büyüklüğü komparatörle teyit edilmelidir.